乳化切削液废水怎么处理方法|乳化切削液废水处理案例
业务底色
某汽年零机械零部件手工种植方式的商重要种植方式的热车机缸体、变挡箱泵壳等精细机械零部件,种植方式的历程中不少施用皂化车削加工液做出加热和润滑剂。仍然长期的种植方式的1个,生产区内贮存了不少高氨水浓度皂化车削加工液工业废水,COD(无机化学需氧量)高达独角兽20000-50000mg/L,嘴发动机转速超10%,且内含不少不锈钢铁离子(如锌、镍、铜等)。该厂原先简短的隔油器处置系統無法无法排放量规定,急求升級改进。
废水处理组成成分及的来源
电镀废水重点原因于磨床生产制造操作过程中的磨削液替换、机械清理各类室内地面擦拭水。重点水环境有害特性包涵:
硅酸盐聚合机油及聚合脂肪
面灵活化剂(破乳剂)
复合铣削碎渣(铁、铝、铜等)
防潮剂、杀菌消毒剂等更改剂
操作生产工艺步奏
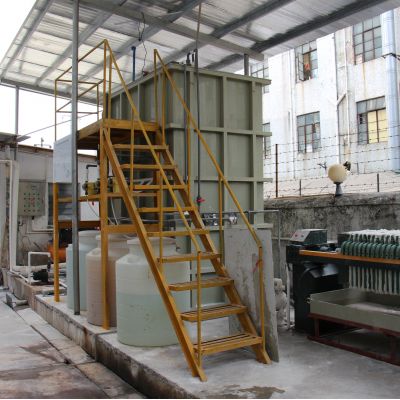
应对该厂的高氧化还原电位助溶车削加工液污水,适用“破乳+气浮+生物化解决+层次过虑”的组装工艺设计:
预整理(破乳)
适用硝化作用破乳法,添加盐酸调控pH至2-3,使水和油破乳。
破乳后进入沉淀自己池,洗去大方面浮油和漂浮物。
气浮补救
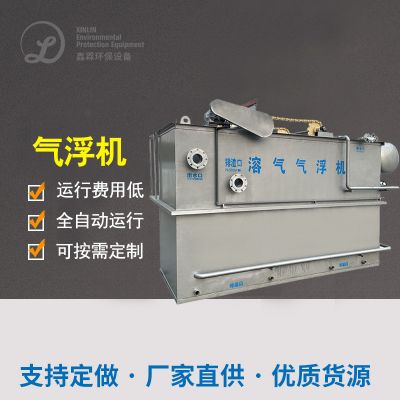
用溶气气浮(DAF)再次骤剔除小小油滴和氢氧化铁物料。
污泥脱水整合氯化铝(PAC)和聚乙烯塑料酰胺(PAM)不断增强二沉池功效。
生化学除理
适用电离硝化作用+碰触钝化加工制作工艺 ,吸附废水内的有机肥料危害物。
操作水解氧(DO)在2-4mg/L,为了确保分子生物学体活性氧。
深度的治疗
采用了生物炭吸出+多媒介滤过,进1步清掉农药残留COD和浑浊度。
决定性出液经UV紫外线的线杀菌后回收利用或符合标准排污。
决定性效用
COD由缺省的50000mg/L低于80mg/L这,取除率>99%。
动植物油情况从10%降下来5mg/L以内,提升《污水管道整合减排规范》(GB 8978-1996)四级规范。
金属材质化合物水平不符合产业回收标,一部分水回收于产线清洗道路。

 扫一扫添加微信